


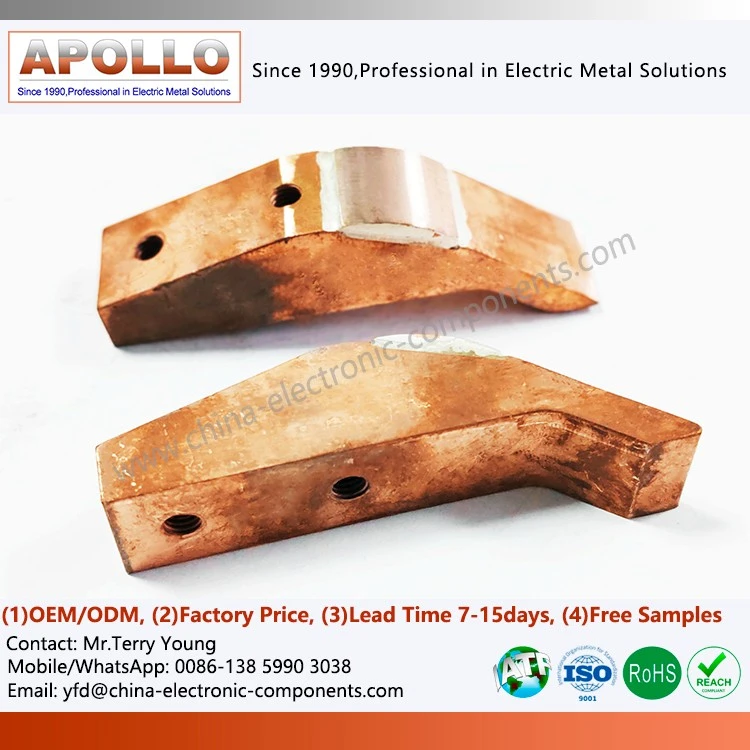

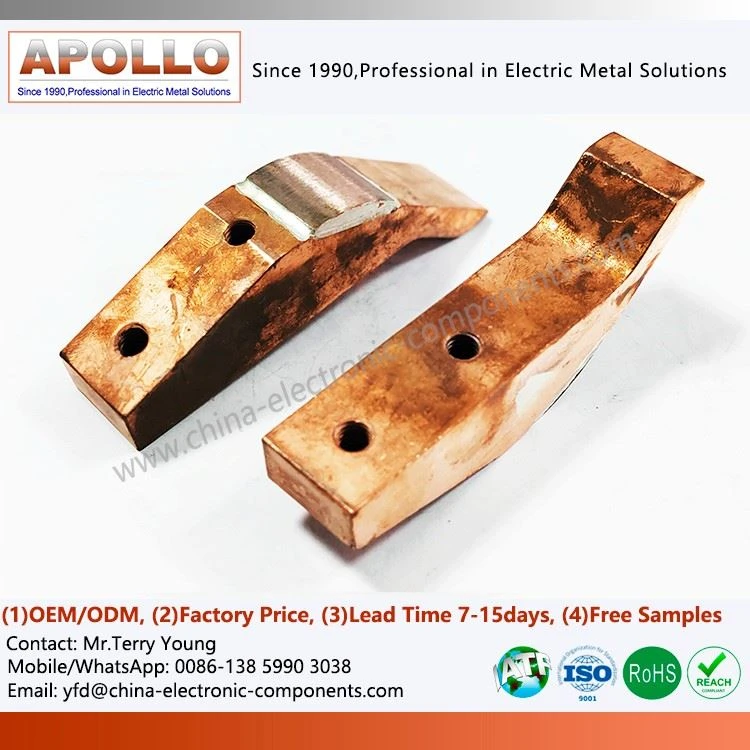
Keevitatud elektrikontaktide osad
Toodete kirjeldus

Keevitatud elektrilised kontaktosad viitavad juhtivatele komponentidele, mis on kindlalt keevitatud metallaluse külge, kasutades hõbe-põhiseid sulameid, vase-põhiseid materjale või komposiitkontaktmaterjale, kasutades selliseid meetodeid nagu külmkeevitus, projektsioonkeevitus, punktkeevitus ja kõvajoodisjootmine. Nende põhiväärtus seisneb:
Stabiilne juhtivus: elektriahelate usaldusväärse sulgemise ja{0}}pikaajalise järjepidevuse tagamine.
Suurepärane kaarekindlus: vähendab erosiooni ja pikendab kasutusiga.
Tugev sideme tugevus: ühtsed keevisliited ja stabiilne liidese struktuur.
Madal kontakttakistus: parandab süsteemi efektiivsust ja vähendab soojuse teket.
Kõrg-sageduse ümberlülitusvõimalus: kohanemine suure-kiirusega tööstsenaariumidega.
Need omadused muudavad need eriti sobivaks seadmete ja süsteemide jaoks, millel on väga kõrged elektrilise töökindluse nõuded.
Tehnilised põhiomadused: traditsioonilise keevitamise jõudluspiirangute ületamine
Madala kuumuse deformatsiooniga keevitustehnoloogia
Kasutades madala soojussisendiga protsesse, nagu "lasertäppispunktkeevitus" ja "takistuspunktkeevitus", on keevitussoojus{0}}mõjutatud tsooni (HAZ) laius väiksem kui 0,5 mm või sellega võrdne ja detaili üldine deformatsioon on väiksem või võrdne 0,02 mm, mis on palju parem kui traditsiooniline kaarkeevitus (või 1 mm).
Keevituse juhtivuse optimeerimine
Keevisõmbluse koostise reguleerimise (juhtivate legeerelementide lisamise) ja keevisõmbluse tihendamise järgse-töötluse tõttu on hõbedase joodetud elektrikontaktide takistus väiksem või võrdne 3 mΩ ning keevisõmbluse ja kontaktkeha takistuse erinevus on väiksem või võrdne 5%, vältides keevisõmbluse muutumist juhtivuse kitsaskohaks.
Keerulise struktuuri keevitamise simulatsioon
Lõplike elementide simulatsiooni abil keevitusprotsessi simuleerimiseks optimeeritakse keevisõmbluse asukoht, keevitusjärjestus ja energiaparameetrid, et tagada mõõtmete täpsus ja toimivuse ühtlus pärast keeruliste struktuuride keevitamist.
Spetsiaalne substraadi keevitamise kohandamine
Spetsiaalsed keevitusprotsessid on välja töötatud raskesti --keevitavate aluspindade jaoks-"argoonkaare keevitamine + eelsoojendus" roostevabast terasest aluspindade jaoks ja "laserkeevitus +..." kõrgel -temperatuuri sulamist aluspindade jaoks. "Kaitsegaasi optimeerimine" tagab keevisõmbluse tiheduse ja pragudeta.

Üksikasjalik demonstratsioon: peen meisterlikkus millisekundites
Keevitage tuum
Joodetud hõbedased kontaktsõlmed. Metallograafilise mikroskoobi all peaks olema nähtav sümmeetriline, tihe ja pragudeta-sulamistsoon, mille läbimõõt ja läbitungimissügavus vastavad täielikult disaininõuetele.
01
Pinna taane
Keevituselektroodi poolt tooriku pinnale jääv süvend peab olema ühtlane, selge ja ühtlase sügavusega, ilma pritsmete ja põletusteta. See on stabiilse keevitusprotsessi otsene peegeldus.
02
Positsioneerimise täpsus
Keevisõmbluspunkti asukoha täpsust baasi võrdlusaluse suhtes tuleks reguleerida väga väikeste tolerantside piires, mis näitab automatiseeritud positsioneerimissüsteemi suurt täpsust.
03
Keevitustugevus
Destruktiivsete katsete (nt pöördemomendi ja tõmbekatse) abil peaks keevitatud elektriliste kontaktosade nakketugevus ületama projekteerimisnõudeid ja murdumisrežiim peaks olema aluspinna purunemine, mitte keevituspunktide eraldumine.
04

Materjaliteadus ja liidesetehnoloogia: füüsilisest integratsioonist metallurgia innovatsioonini
| Liideste reaktsioonide proaktiivne kujundamine | Teaduslik sügavus: me mitte ainult ei aktsepteeri materjalide loomupäraseid omadusi, vaid juhime ka liideste reaktsioone soodsas suunas vahekihi kujundamise ja kuumtöötluse reguleerimise kaudu. Näiteks vase ja volframi keevitamisel kasutame spetsiifilisi aktiveerivaid elemente, mis soodustavad nende kahe vastastikust difusiooni, moodustades tugeva ja sitke difusioonsidekihi, mitte rabeda otsereaktsioonikihi. |
| Gradiendikujundus termilise stressi jaoks | Teaduslik sügavus: materjalide kombinatsioonide jaoks, mille soojuspaisumise koefitsiendid on suured, oleme välja töötanud funktsionaalselt sorteeritud vahekihi tehnoloogia. Pidevate kompositsioonimuutuste abil saavutame füüsikaliste omaduste sujuva ülemineku lülitusseadmete materjali AgCu kontaktsõlmedelt aluspinnale, minimeerides keevitamise termilise pinge ja tagades samal ajal liite pikaajalise töökindluse termilise tsükli tingimustes. |
| Mikrostruktuuri täpne juhtimine | Teaduslik sügavus: kontrollides keevitussoojuse sisendit ja sellele järgnevaid kuumtöötlusprotsesse, kontrollime täpselt tera suurust, faasi koostist ja sademete jaotumist keevisõmbluses. Optimeeritud mikrostruktuur ei taga mitte ainult suurt tugevust, vaid tagab ka suurepärased elektrilised omadused ja vastupidavuse pehmenemisele, muutes keevisõmbluse kõige -jõudlusega ala tervesKohandatud elektrilised kontaktikomponendidsüsteem. |
võtke meiega ühendust

Kuum tags: keevitatud elektrilised kontaktosad, Hiina keevitatud elektriliste kontaktosade tootjad, tarnijad, tehas
You Might Also Like


Küsi pakkumist